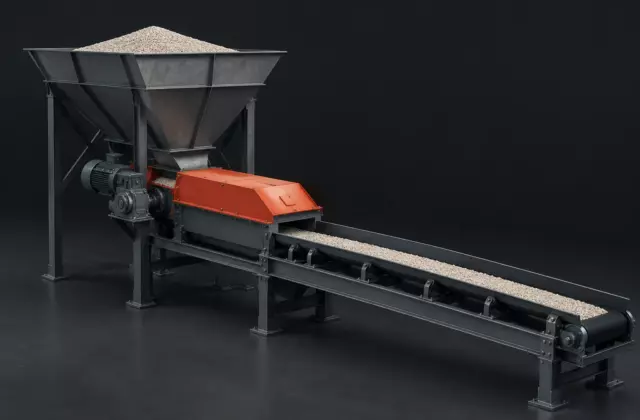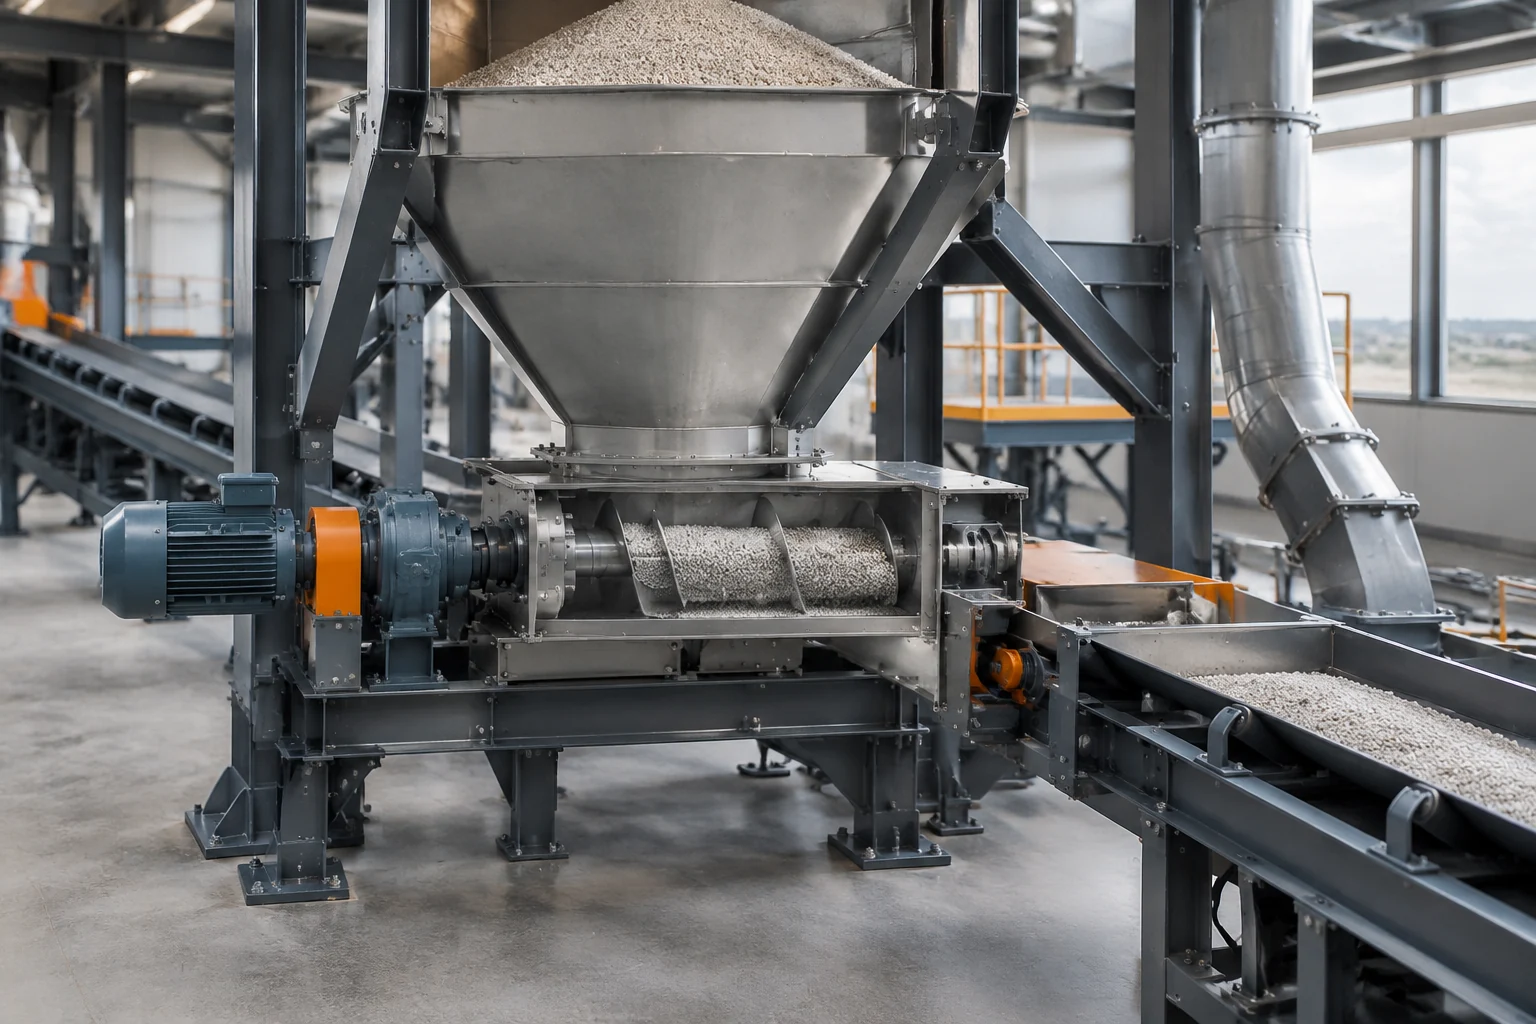
В системах подачи компонентов для производства удобрений одна и та же геометрия загрузочного объёма не означает одинаковую массу материала. Слой гранул, порошка или кристаллического продукта может занимать тот же объём, но содержать разное количество твёрдой фазы. Причина находится не в самой ёмкости дозатора, а в поведении сыпучего материала: частицы по-разному укладываются, перемещаются и взаимодействуют между собой.
Для анализа работы дозирования важно разделять два понятия: объёмный поток и массовый поток. Объёмный поток показывает, какой объём материала проходит через рабочий орган за единицу времени. Массовый поток отвечает на вопрос, сколько материала фактически перемещается. Если насыпная плотность меняется, связь между этими величинами становится нестабильной.
Почему одинаковый объём имеет разную массу
Насыпная плотность характеризует отношение массы сыпучего материала к занимаемому им объёму с учётом пустот между частицами. Эти пустоты зависят от формы, размера и состояния материала. Две порции одного компонента могут иметь одинаковый объём, но отличаться по массе, если одна из них уложилась плотнее.
На структуру слоя влияют несколько факторов:
- форма и поверхность частиц: округлые гранулы, кристаллы и более неровные фрагменты образуют разные схемы укладки;
- влажность и склонность к слипанию: материал может хуже перемещаться и формировать неодинаковый слой;
- механическое воздействие при транспортировке: вибрация и перемещение способны уплотнять или разрыхлять слой;
- изменение гранулометрического состава: смесь крупных и мелких частиц заполняет свободное пространство иначе, чем более однородный материал.
Поэтому одинаковая скорость вращения питателя или одинаковое положение рабочего органа не гарантируют одинаковую массу подачи.
Как изменение плотности отражается на объёмной подаче
Объёмные дозаторы работают с предположением, что определённый объём материала соответствует определённой массе. Пока свойства материала стабильны, такая зависимость может быть достаточно предсказуемой. При изменении насыпной плотности фактическая масса в том же объёме меняется.
Например, если материал стал занимать больше пространства из-за увеличения количества пустот между частицами, тот же объёмный проход будет содержать меньше массы. Обратная ситуация возникает при более плотной укладке. Оператор видит одинаковое движение механизма, но материальный поток уже отличается.
Именно поэтому при работе с сыпучими компонентами оценивают не только способность оборудования перемещать материал, но и стабильность свойств самого потока. Объёмная подача не измеряет массу напрямую: она показывает движение заданного объёма.
Инженерная заметка. Для проверки влияния плотности используют сопоставление фактической массы с объёмом материала в конкретных условиях процесса. Учебный пример: если два одинаковых по объёму контейнера заполнены одним компонентом, но после взвешивания показывают разную массу, различие связано с состоянием слоя, а не с изменением геометрии контейнера. Рабочие методы контроля определяют по документации на установленную систему.
Какие причины вызывают колебания насыпной плотности
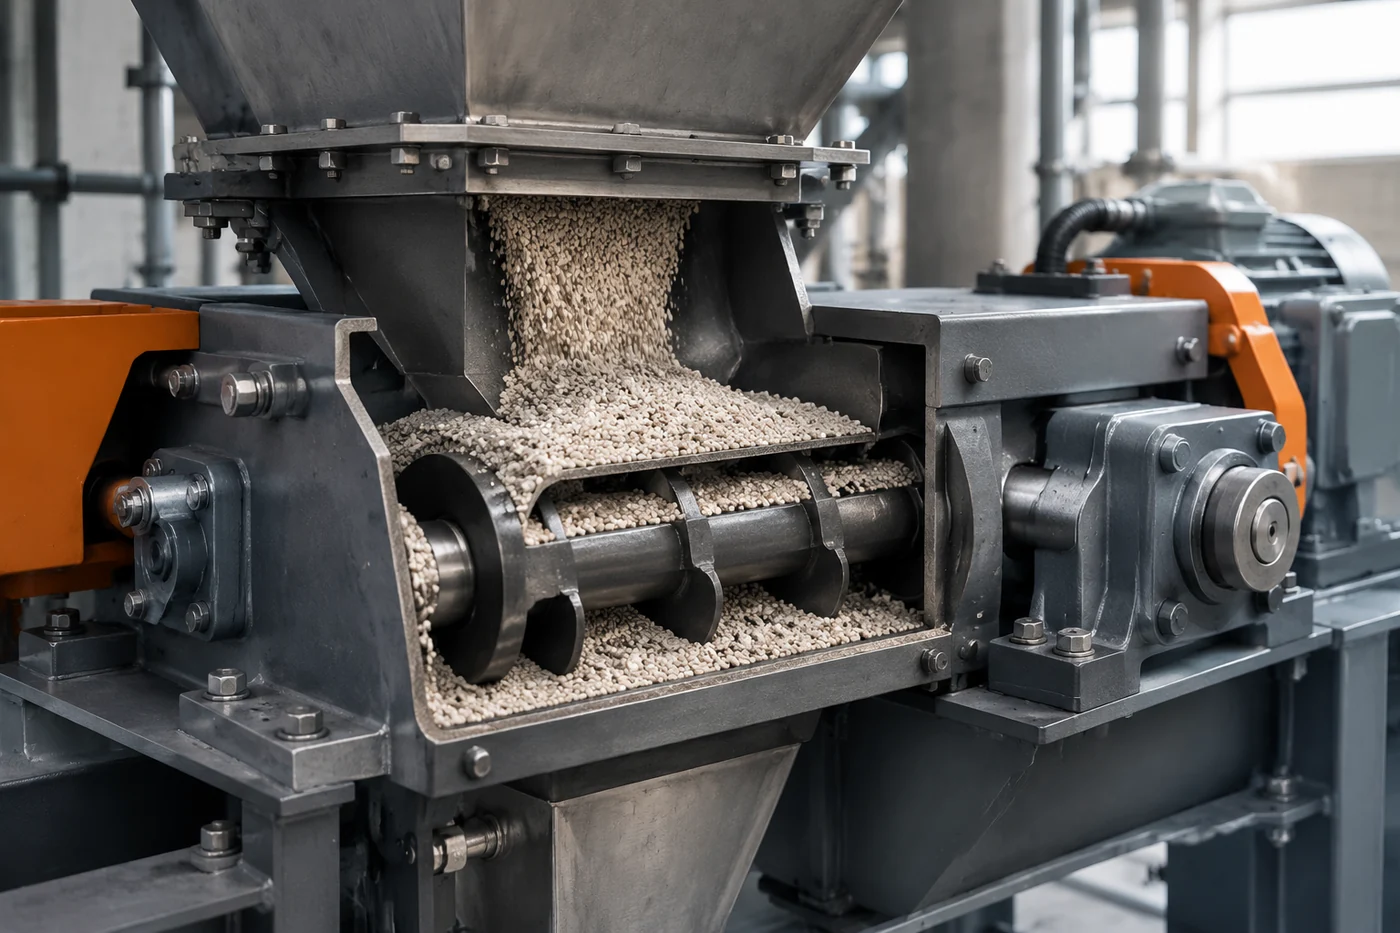
Колебания плотности часто появляются не из-за одной причины, а из-за сочетания нескольких изменений в потоке. Материал может поступать из разных партий, иметь различное состояние после хранения или менять свойства во время перемещения.
Для диагностики важно сначала определить, что именно изменилось: сам материал или условия его движения. Например, ухудшение равномерности подачи может быть связано с повышенной когезией частиц, а может быть следствием нестабильного наполнения зоны дозирования.
Полезно рассматривать цепочку причин:
свойства материала → структура слоя → заполнение рабочего объёма → фактическая масса потока → результат контроля.
Если проблема начинается на первом этапе, изменение механики подачи не всегда устраняет причину. Если же свойства материала стабильны, внимание переключают на состояние оборудования и измерительную часть системы.
Весовой контроль показывает реальную массу потока
Гравиметрические системы отличаются тем, что оценивают массу материала через измерение веса и используют обратную связь для контроля подачи. Это позволяет учитывать изменения плотности, которые не видны при одной только объёмной оценке.
Весовой контроль не делает материал постоянным и не устраняет колебания его свойств. Его задача другая: показать, сколько материала фактически проходит через систему, чтобы процесс мог учитывать отклонения.
При анализе таких систем проверяют несколько элементов: корректность измерения веса, стабильность заполнения, влияние внешних воздействий и соответствие фактической конфигурации оборудования требованиям производителя. Внешняя вибрация или нестабильная подача могут влиять на показания измерительной системы, поэтому оценка должна учитывать весь узел, а не только датчик.
Что проверяют при анализе нестабильного потока
| Наблюдение | Возможное направление проверки |
|---|---|
| Объём движения стабилен, масса меняется | Изменение насыпной плотности, влажности, структуры слоя |
| Масса потока меняется вместе с подачей материала | Равномерность поступления и состояние зоны заполнения |
| Показания веса нестабильны | Условия измерения, внешние воздействия, состояние системы контроля |
Такая проверка помогает не смешивать разные типы причин. Ошибка измерения и изменение свойств материала могут выглядеть одинаково на выходе, но требуют разного анализа.
Различия компонентов требуют отдельной оценки
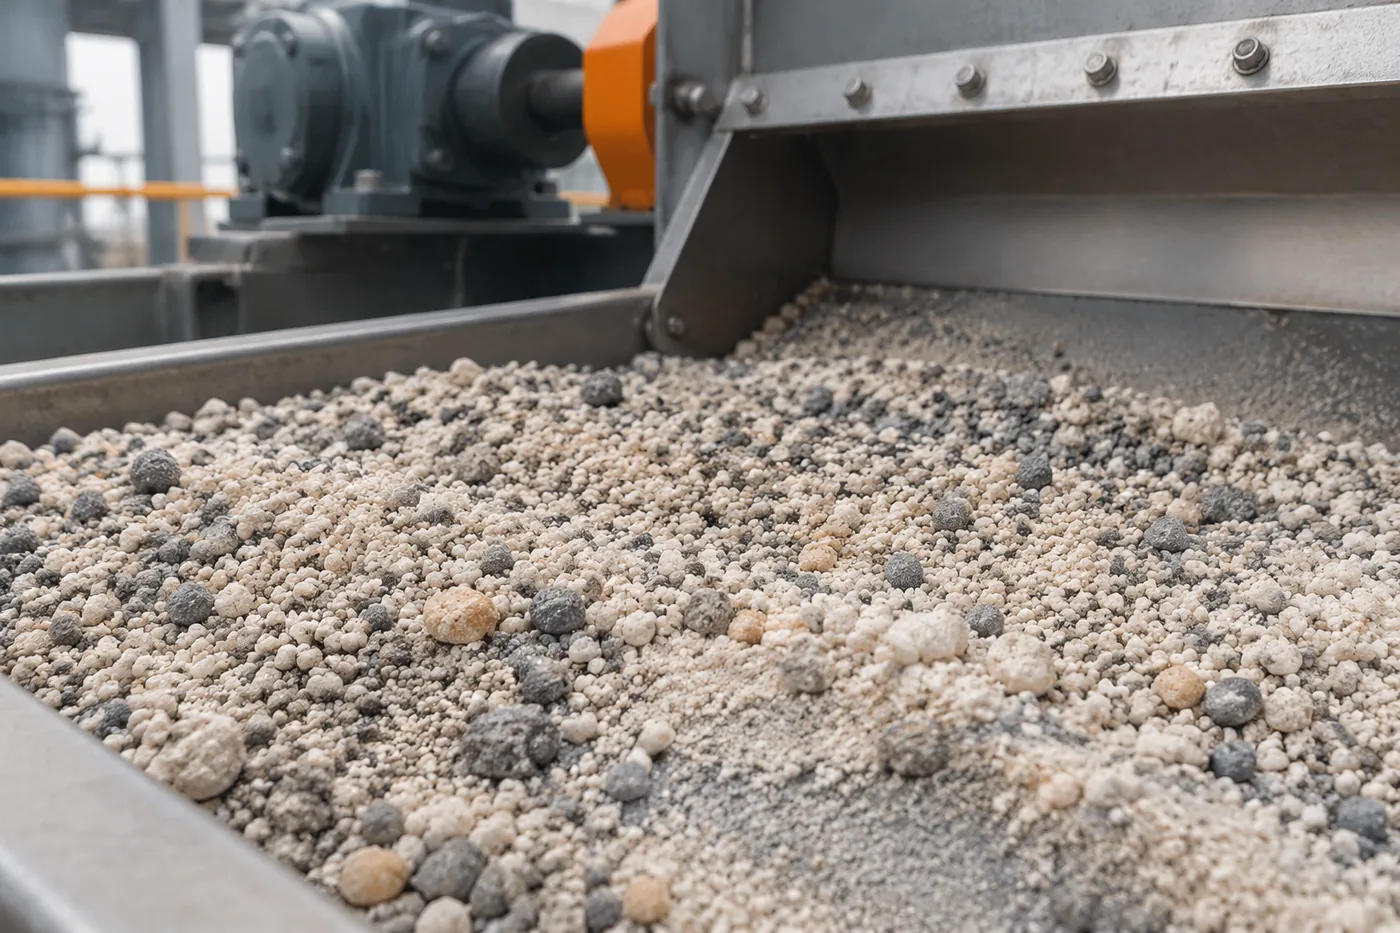
В производстве удобрений встречаются материалы с разной физикой потока. Гранулированные компоненты обычно ведут себя иначе, чем мелкодисперсные порошки или материалы с выраженной склонностью к сцеплению частиц. Поэтому нельзя переносить один набор наблюдений с одного компонента на другой без проверки.
Даже внутри одной группы материалов характеристики могут отличаться из-за происхождения, хранения и подготовки к подаче. Именно поэтому параметры работы дозирующего оборудования проверяют по технической документации конкретной установки, а не принимают как универсальные значения.
Почему весовой контроль важен для анализа процесса
Насыпная плотность является одним из ключевых связующих факторов между физикой материала и работой дозирующей системы. Она объясняет, почему одинаковый объём не всегда означает одинаковую массу и почему объёмный способ контроля имеет ограничения.
Весовая обратная связь помогает отделить изменение свойств материала от изменения фактического расхода. Такой подход даёт более точную картину состояния процесса: оператор анализирует не только движение механизма, но и результат этого движения в единицах массы.