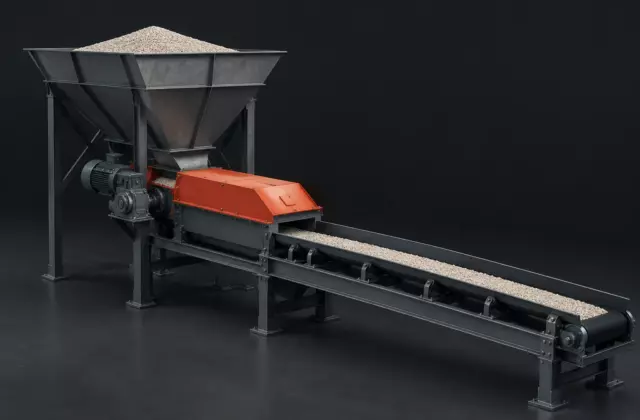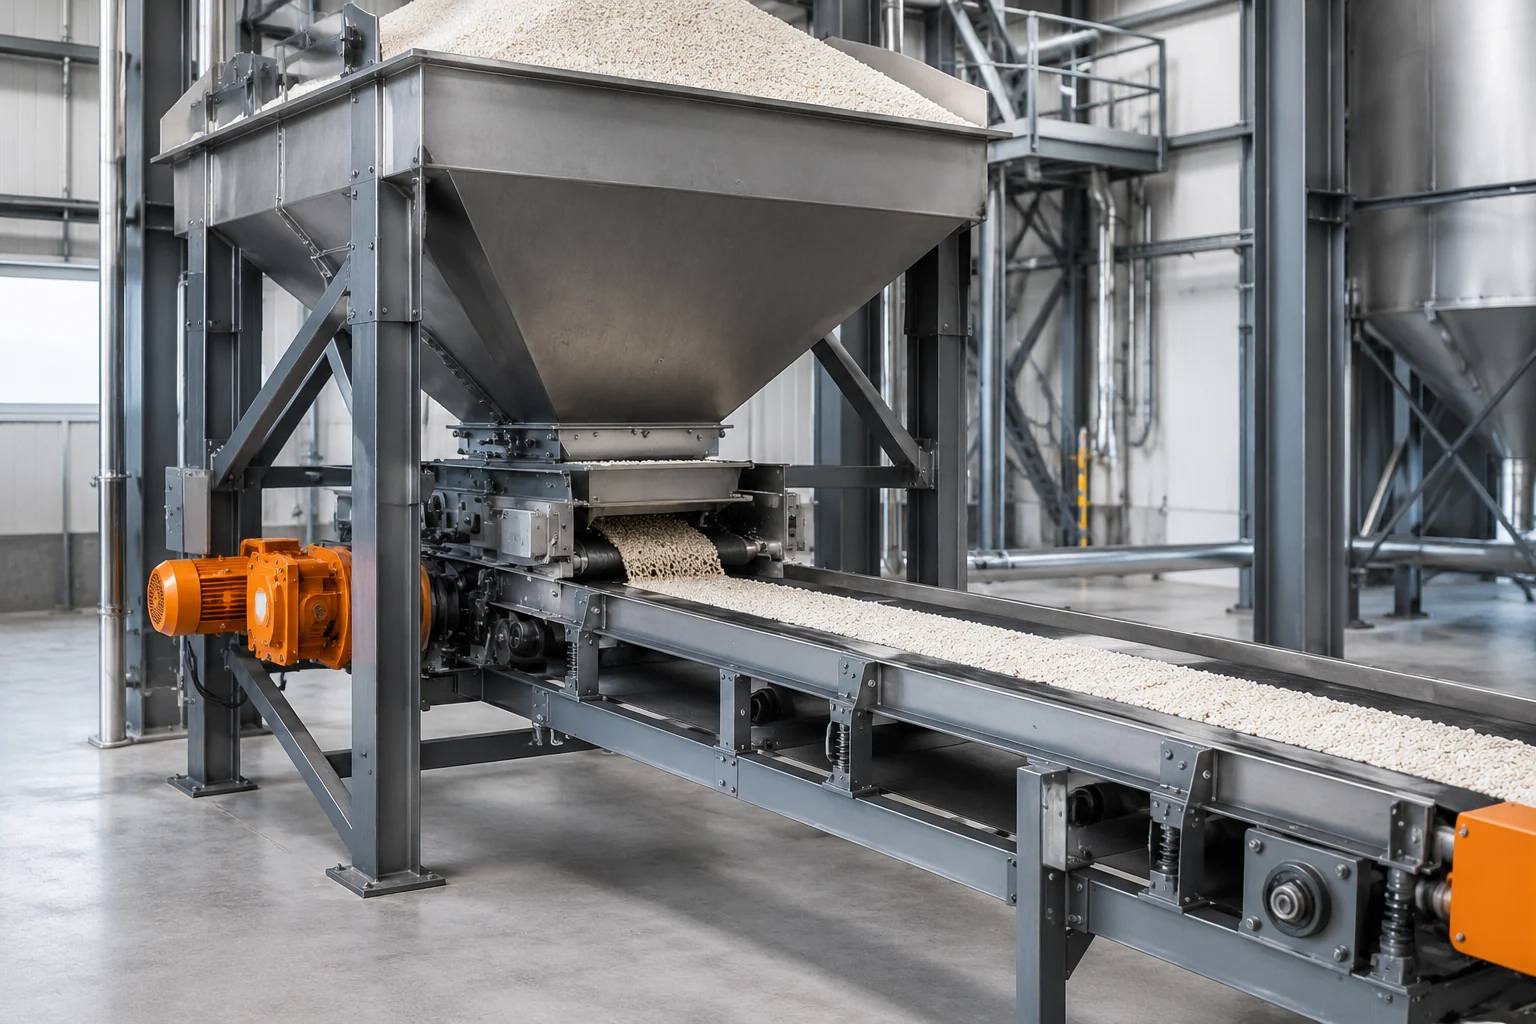
В производстве удобрений дозирование часто воспринимают как задачу перемещения заданного количества материала. Однако оборудование фактически работает не с абстрактным количеством, а с физическим потоком: частицы имеют определённую плотность, форму, влажность и способность к движению. Именно эти свойства определяют, насколько объёмная подача соответствует требуемой массовой подаче.
Разница между двумя подходами особенно заметна там, где состав смеси или стабильность процесса зависят от точного соотношения компонентов. Объёмный дозатор контролирует геометрию потока, а весовая система получает информацию о фактической массе и может корректировать подачу.
Объёмный поток измеряет пространство, а не количество материала
Принцип объёмной подачи основан на перемещении определённого объёма сырья за единицу времени. Рабочий орган дозатора — например, шнек или другой транспортирующий элемент — создаёт повторяемое перемещение материала. Но одинаковый объём не означает одинаковую массу, если меняются свойства продукта.
Для расчёта массового потока важна связь между объёмом и насыпной плотностью. Если материал становится менее плотным, в тот же объём попадает меньше массы. Если плотность увеличивается, масса в аналогичном объёме возрастает. Причинами могут быть изменение гранулометрического состава, влажности, формы частиц, степени уплотнения или способности материала к слёживанию.
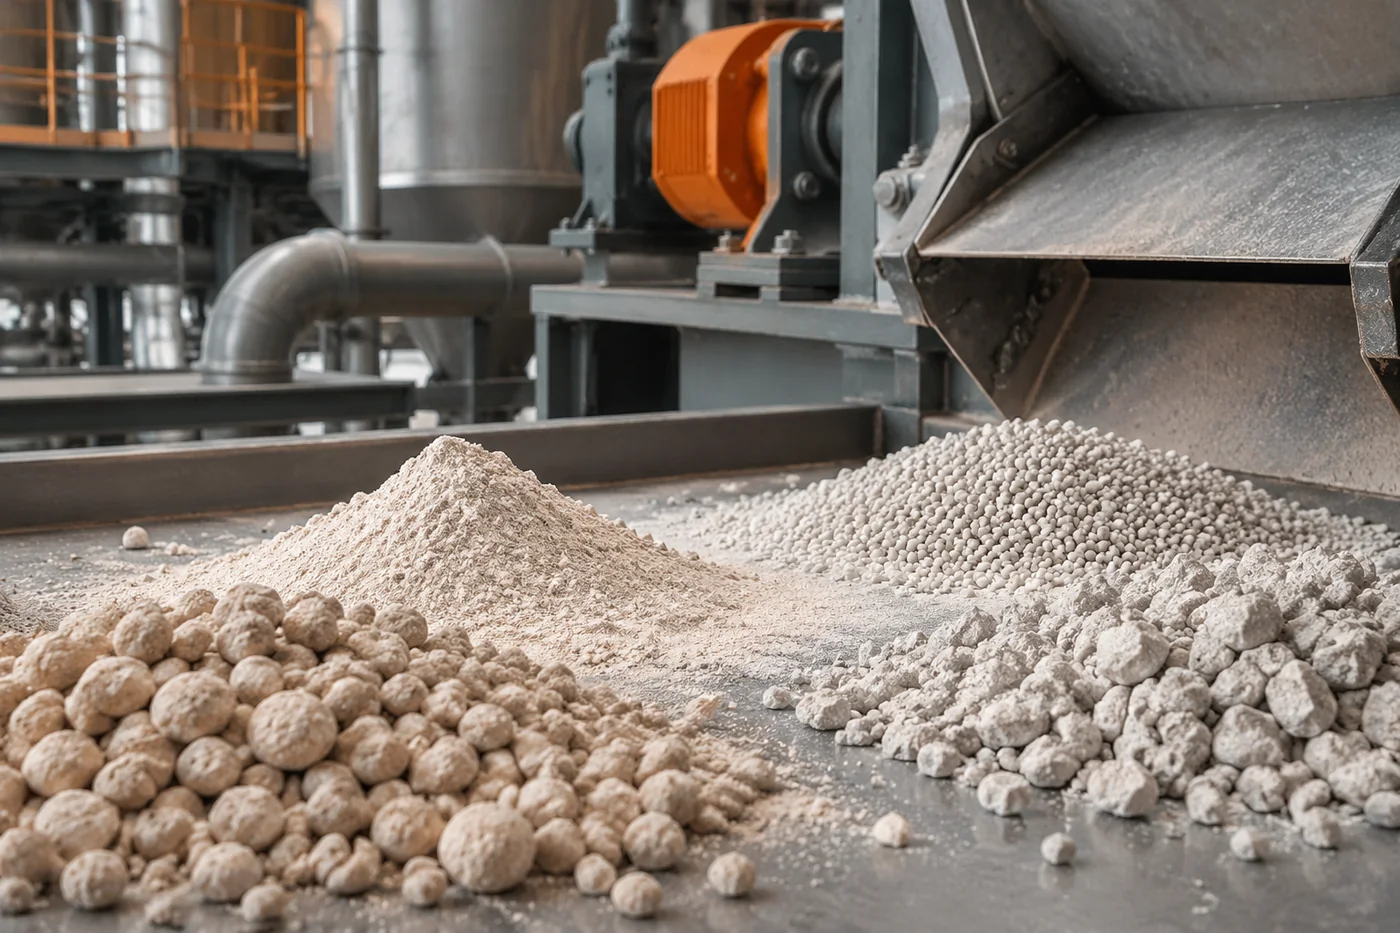
Для гранулированных продуктов в маршрутах производства NPK или при работе с готовыми гранулами это проявляется через различия между партиями материала. Для порошковых компонентов в сухом компактировании проблема может быть ещё заметнее, поскольку текучесть и склонность к уплотнению влияют на стабильность заполнения рабочего органа.
Почему переменная плотность меняет результат подачи
Дозатор не видит внутреннюю структуру материала. Он перемещает поток, который сформирован механикой оборудования. Если сырьё изменило свойства, прежняя настройка движения может давать другой массовый результат.
В процессах тукосмешения это напрямую связано с повторяемостью рецептуры. Компоненты должны поступать в заданном массовом соотношении, поэтому различия плотности между партиями могут привести к отклонению состава, даже если объёмная производительность каждого канала выглядит стабильной.
В мокрой грануляции ситуация отличается: подача относится к этапу подготовки и формирования гранулируемого материала. Здесь важны стабильность поступления исходных компонентов и соответствие потока возможностям последующего оборудования. Для сформированного гранулята задача может быть связана уже не с созданием гранулы, а с транспортом и контролем готового продукта.
В органических маршрутах свойства сырья часто меняются сильнее из-за различий структуры и влажности. Поэтому оценка только объёма движения может быть недостаточной, если требуется поддерживать предсказуемый массовый поток.
Инженерная заметка. Связь между объёмом и массой определяется свойствами конкретного материала. Любые рабочие параметры дозатора, диапазоны нагрузки и интервалы проверки выбирают по техническому листу оборудования и данным процесса, а не по универсальному значению.

Весовая обратная связь добавляет измерение фактического потока
Гравиметрическая система отличается тем, что контролирует не только движение материала, но и его массу. Весовой элемент получает сигнал от нагрузки, а система управления использует эту информацию для корректировки работы дозатора.
В ленточных весовых системах материал проходит по транспортирующему элементу, где измеряется его масса, а управление изменяет скорость подачи для поддержания требуемого значения. Такая схема полезна там, где свойства сырья могут изменяться в ходе работы и требуется компенсировать влияние этих изменений.
Обратная связь не устраняет все причины нестабильности. На измерения могут влиять внешняя вибрация, особенности установки, неравномерное поступление материала и состояние механических узлов. Поэтому весовой контроль требует корректной интеграции с оборудованием и проверки условий измерения.
Сравнение подходов по задачам процесса
| Критерий | Объёмная подача | Весовой контроль |
|---|---|---|
| Что контролируется | Перемещаемый объём материала | Фактическая масса проходящего материала |
| Влияние изменения плотности | Может менять массовый результат при том же объёме | Позволяет учитывать изменение массы через обратную связь |
| Основная область применения | Задачи с относительно стабильными свойствами сырья | Процессы, где важна повторяемость массового потока |
| Что требуется проверить | Сыпучесть, заполнение, стабильность движения | Условия установки, измерение нагрузки, корректность сигнала |
Выбор подхода зависит не только от точности, но и от характера процесса. Простая и стабильная подача может не требовать сложного контроля массы. Но при изменении свойств материала или при необходимости выдерживать массовое соотношение компонентов весовая схема становится более информативной.
Разные маршруты производства предъявляют разные требования
В производстве NPK дозирование может быть частью цепочки подготовки компонентов перед формированием продукта. Здесь важна стабильность подачи исходных веществ, поскольку последующие стадии зависят от повторяемости состава и условий процесса.
В тукосмешении материал обычно не проходит стадию формирования новой гранулы. Основная задача подачи — обеспечить правильное соотношение отдельных компонентов смеси. Поэтому изменение плотности одного из компонентов может напрямую влиять на итоговую рецептуру.
При сухом компактировании подача относится к материалам, которые затем подвергаются уплотнению и последующей обработке. Для таких систем важны характеристики исходного порошка или смеси, включая способность к равномерному перемещению и заполнению зоны обработки.
В органическом маршруте свойства сырья могут быть менее стабильными из-за неоднородности структуры. Здесь особенно важно разделять контроль перемещения и контроль массы: оборудование может исправно двигаться, но фактическое количество материала в потоке будет изменяться.
Как проверяют необходимость перехода к весовому контролю
Решение о применении весовой обратной связи принимают после анализа процесса, а не только по названию материала. Сначала оценивают, насколько меняются свойства сырья и насколько эти изменения влияют на результат.
- Определяют, является ли критичным именно массовое соотношение компонентов или достаточно стабильного объёмного потока.
- Проверяют, изменяются ли плотность, влажность, форма частиц и сыпучесть между партиями.
- Оценивают влияние колебаний подачи на последующие стадии производства.
- Проверяют условия установки измерительной системы и соответствие оборудования техническим требованиям.
Калибровка в таком контексте означает проверку соответствия показаний системы фактическому потоку материала. Конкретная процедура зависит от конструкции оборудования и требований процесса, поэтому её параметры определяют по документации производителя и принятой схеме контроля.
Ограничения, которые нельзя компенсировать только автоматикой
Весовая система повышает информативность процесса, но не заменяет подготовку материала и правильную эксплуатацию оборудования. Сильные изменения влажности, плохая организация подачи или механические проблемы могут создавать нестабильность, которую невозможно полностью исправить только изменением сигнала управления.
Также важно учитывать, что разные материалы имеют разные механические свойства. Один и тот же принцип контроля может требовать разных решений для гранул, порошков и органического сырья. Поэтому сравнение объёмной и весовой подачи имеет смысл только в контексте конкретной задачи, свойств материала и требований технологической линии.