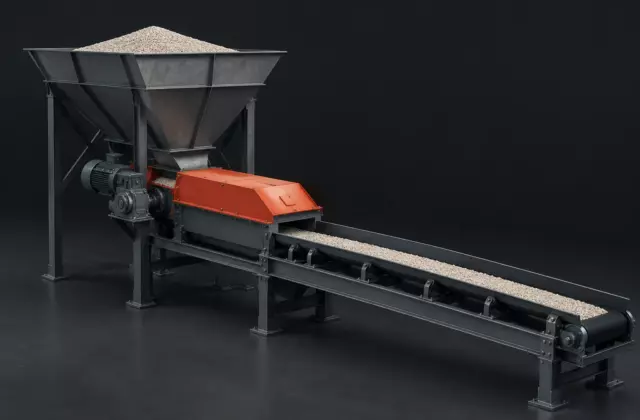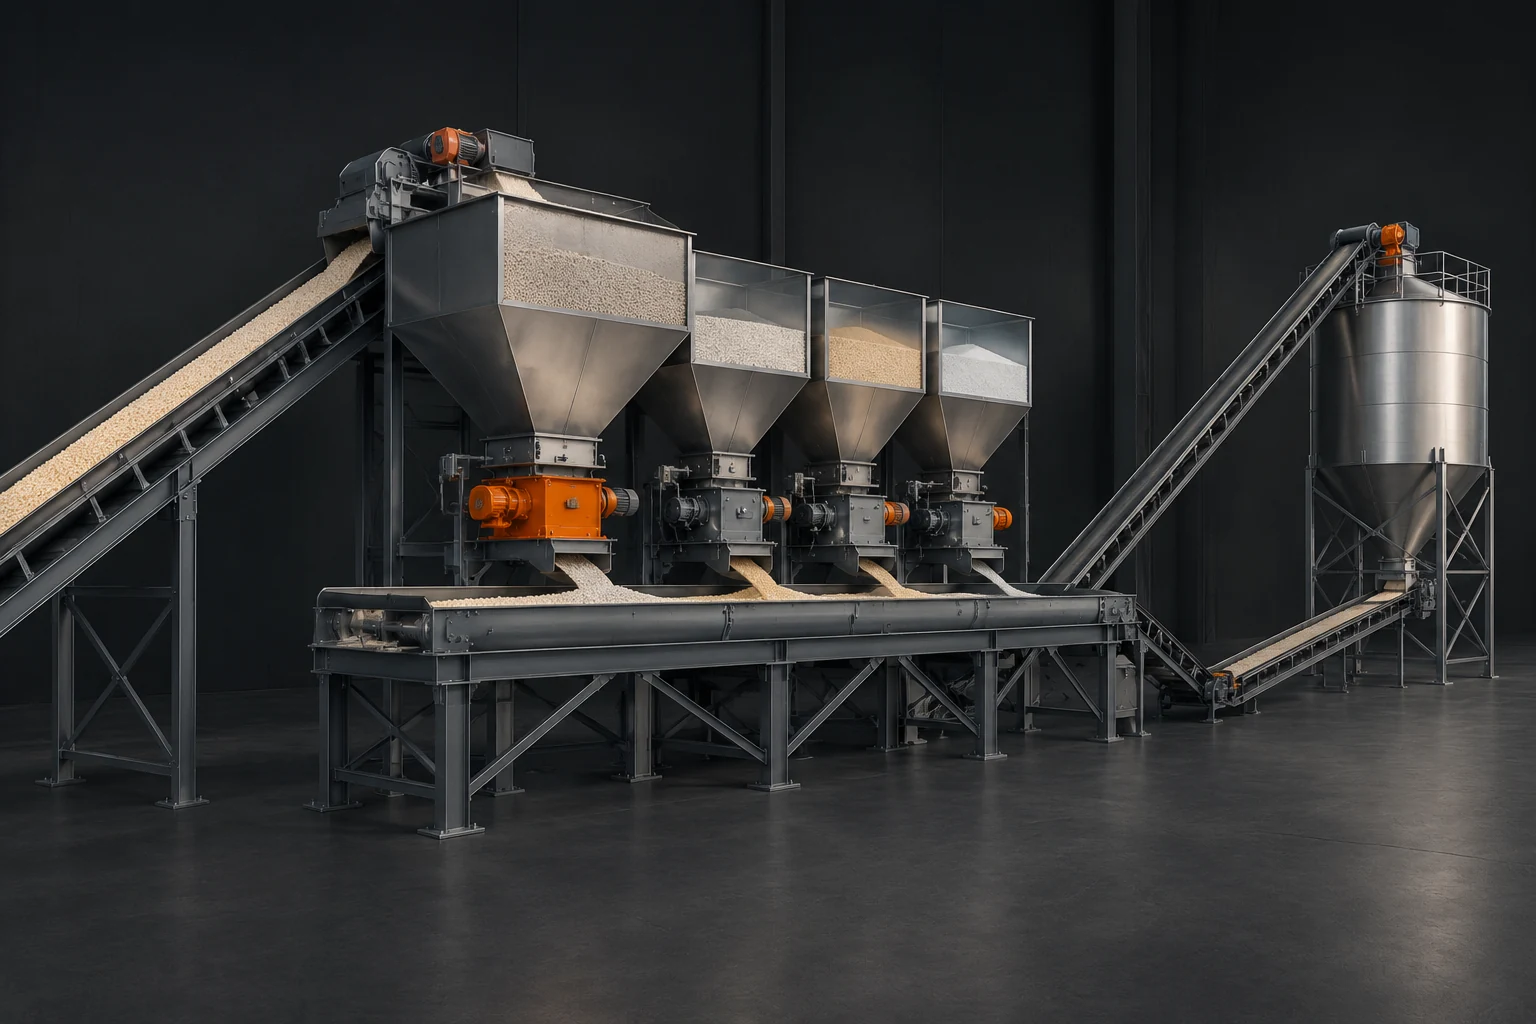
Узел дозирования в производстве удобрений решает задачу точного управления потоками отдельных компонентов до того момента, когда они поступают на следующую стадию процесса. Его задача отличается от работы смесительного оборудования: дозатор не отвечает за равномерность готовой смеси, а формирует заданную подачу каждого материала в соответствии с технологической схемой.
В многокомпонентных рецептурах этот участок становится критической частью линии, потому что разные материалы ведут себя по-разному. Даже компоненты с одинаковой требуемой массовой долей могут иметь различную сыпучесть, плотность, склонность к слёживанию и чувствительность к внешним воздействиям. Поэтому проектирование начинается не с выбора одного универсального аппарата, а с анализа каждого отдельного потока.
Задачи отдельного дозирующего участка в технологической линии
Главная функция дозирующего узла — поддерживать контролируемую подачу материала из источника хранения или промежуточной ёмкости в следующий элемент процесса. Для многокомпонентных рецептур это означает создание нескольких независимых каналов, каждый из которых работает со своим потоком.
Такой подход позволяет отделить контроль количества одного компонента от поведения другого. Если один материал начинает подаваться нестабильно из-за изменения влажности или уплотнения, проблема может быть обнаружена в его контуре, а не маскироваться общим показателем всей системы.
Инженерная заметка. Объёмная подача и массовая подача решают разные задачи. Объёмный дозатор перемещает определённый объём материала, но фактическая масса зависит от насыпной плотности. Гравиметрический контур использует измерение веса и обратную связь, поэтому способен учитывать изменения свойств потока.
Почему каждый компонент рассматривают отдельно
Сыпучий материал в оборудовании ведёт себя не как абстрактная масса, а как совокупность частиц с определёнными физическими свойствами. На стабильность подачи влияют форма частиц, размерный состав, влажность, склонность к образованию сводов и способность материала перемещаться под действием собственного веса или механического воздействия.
Например, материал с хорошей текучестью может равномерно проходить через питатель, тогда как другой компонент той же линии может периодически уплотняться и создавать перебои. Если использовать одинаковую конфигурацию дозирования для всех потоков без проверки, система может терять точность именно из-за различий между материалами.
Поэтому при проектировании оценивают не только требуемую производительность, но и характеристики каждого продукта. Это влияет на выбор типа подачи, необходимость контроля массы и конструктивные решения вокруг загрузки и выгрузки.
| Фактор материала | Влияние на дозирование | Что проверяют при проектировании |
|---|---|---|
| Насыпная плотность | Меняет соответствие объёма и массы | Нужна ли весовая коррекция подачи |
| Сыпучесть | Влияет на равномерность выхода материала | Стабильность потока в выбранной схеме |
| Влажность и склонность к слёживанию | Может вызывать нестабильную подачу | Особенности хранения и подачи |
| Хрупкость частиц | Определяет чувствительность к механическому воздействию | Подходящий способ перемещения |

Выбор между объёмным и весовым принципом подачи
Объёмные дозаторы используют заданный объём перемещаемого материала как основу управления. Такой принцип может быть эффективным при стабильных свойствах продукта, когда изменение плотности не оказывает существенного влияния на результат.
Весовые системы работают иначе: материал измеряется по массе, а управление может корректироваться по данным измерительного контура. Это позволяет учитывать изменения характеристик потока, однако требует корректной установки и защиты измерительных элементов от факторов, которые могут искажать показания.
Выбор между подходами определяется задачами конкретной линии. Важны требования к стабильности рецептуры, свойства компонентов, компоновка оборудования и условия эксплуатации. Универсального режима для всех материалов не существует.
Организация контроля нескольких потоков
Многокомпонентный дозирующий участок обычно рассматривают как набор связанных, но самостоятельных контуров. Каждый поток имеет собственный источник материала, механизм подачи и систему контроля. После этого данные объединяются на уровне управления процессом.
Контроль начинается с проверки фактического поведения потока. Система должна показывать, соответствует ли подача ожидаемому значению, насколько стабильно работает оборудование и не появились ли признаки нарушения подачи.
- проверяют соответствие выбранного типа дозатора свойствам конкретного материала;
- оценивают стабильность поступления продукта из зоны хранения;
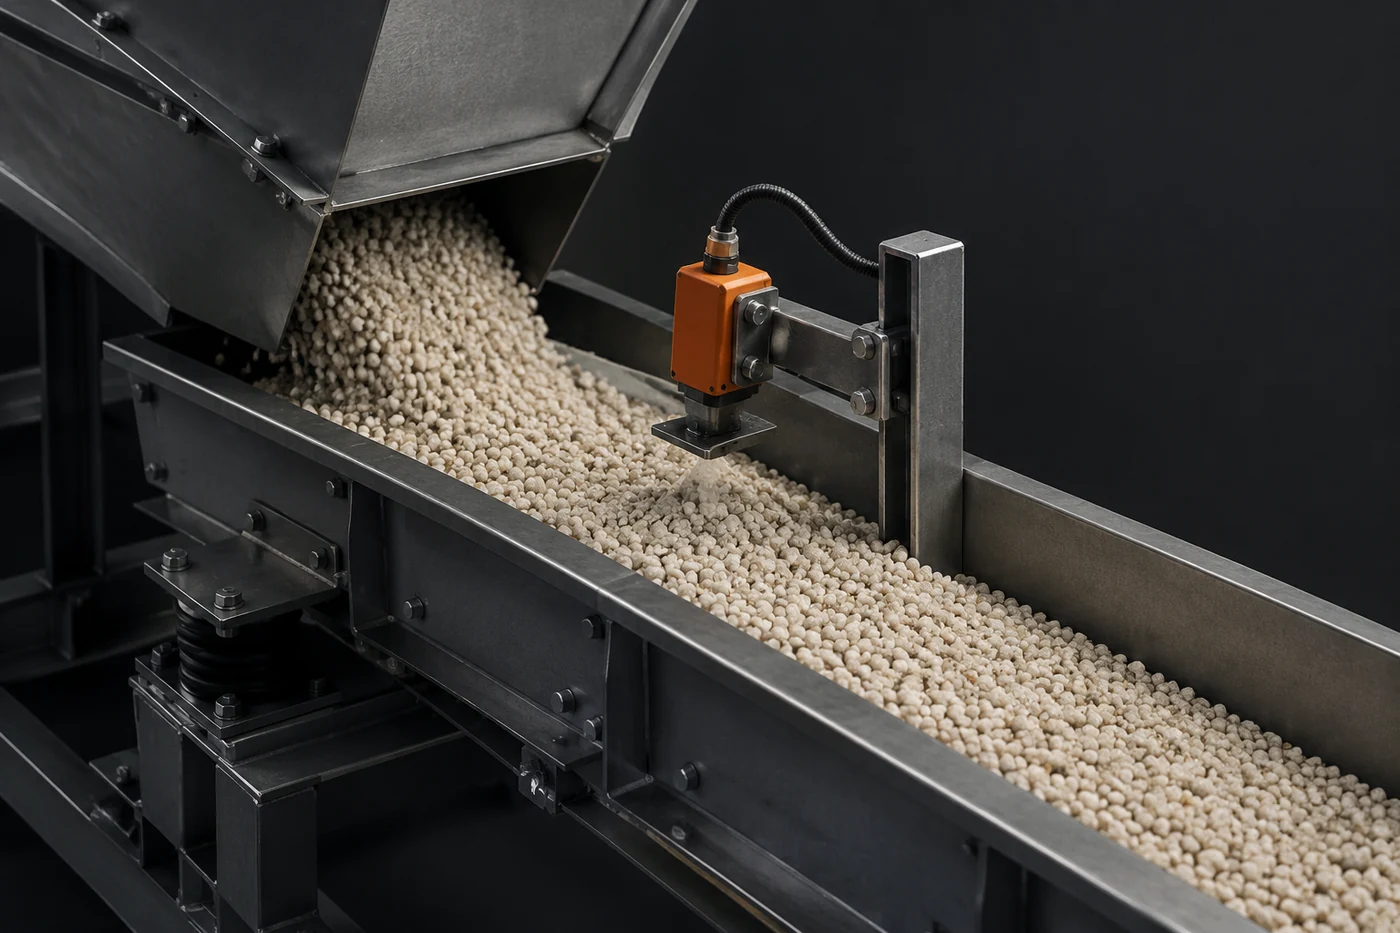
- учитывают влияние вибраций и внешних воздействий на измерительные элементы;
- проводят калибровочные процедуры по документации оборудования и принятой методике предприятия.
Калибровка в данном случае является не отдельной операцией настройки «на глаз», а способом подтвердить связь между показаниями системы и фактической подачей материала.
Какие ограничения влияют на конфигурацию установки
На схему дозирования влияют не только свойства продукта, но и условия размещения оборудования. Ограничения по высоте, доступу для обслуживания, расположению ёмкостей и взаимодействию с соседними участками могут изменить первоначальную компоновку.
Отдельно учитывают влияние механических факторов. Например, внешняя вибрация может воздействовать на весовые элементы и ухудшать качество измерений. Поэтому при проектировании оценивают не только сам дозатор, но и окружение, в котором он работает.
Также необходимо учитывать диапазон материалов, которые предполагается подавать через линию. Если оборудование рассчитано на один тип продукта, изменение рецептуры может потребовать дополнительной проверки характеристик потока.
Проверка работоспособности до эксплуатации
Перед вводом участка в работу проверяют не только механическое перемещение материала, но и согласованность всех элементов системы. Важно убедиться, что измерение, управление и фактическая подача соответствуют друг другу.
Последовательность проверки зависит от конкретного оборудования и должна выполняться по технической документации производителя и внутренним процедурам предприятия. Модельные значения производительности, диапазоны нагрузки и интервалы обслуживания нельзя переносить между разными установками без подтверждения.
При анализе проблем важно разделять причины. Нестабильная подача может быть связана с характеристиками материала, состоянием зоны хранения, работой механизма подачи или ошибками измерения. Только проверка всех звеньев позволяет определить источник отклонения.
Почему проектирование начинается с материала, а не с аппарата
Дозирующий узел является связующим элементом между запасом материала и технологическим процессом. Его эффективность определяется тем, насколько хорошо конструкция учитывает физическое поведение каждого компонента.
Правильно спроектированный участок не пытается сделать все потоки одинаковыми. Он создаёт условия, при которых каждый материал подаётся предсказуемо, а система управления получает достоверную информацию о работе оборудования. Именно такой подход позволяет поддерживать стабильность многокомпонентных рецептур без перехода к смешиванию и без подмены инженерного анализа универсальными настройками.