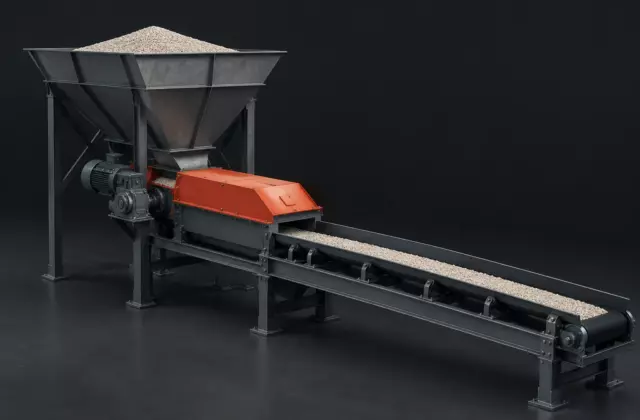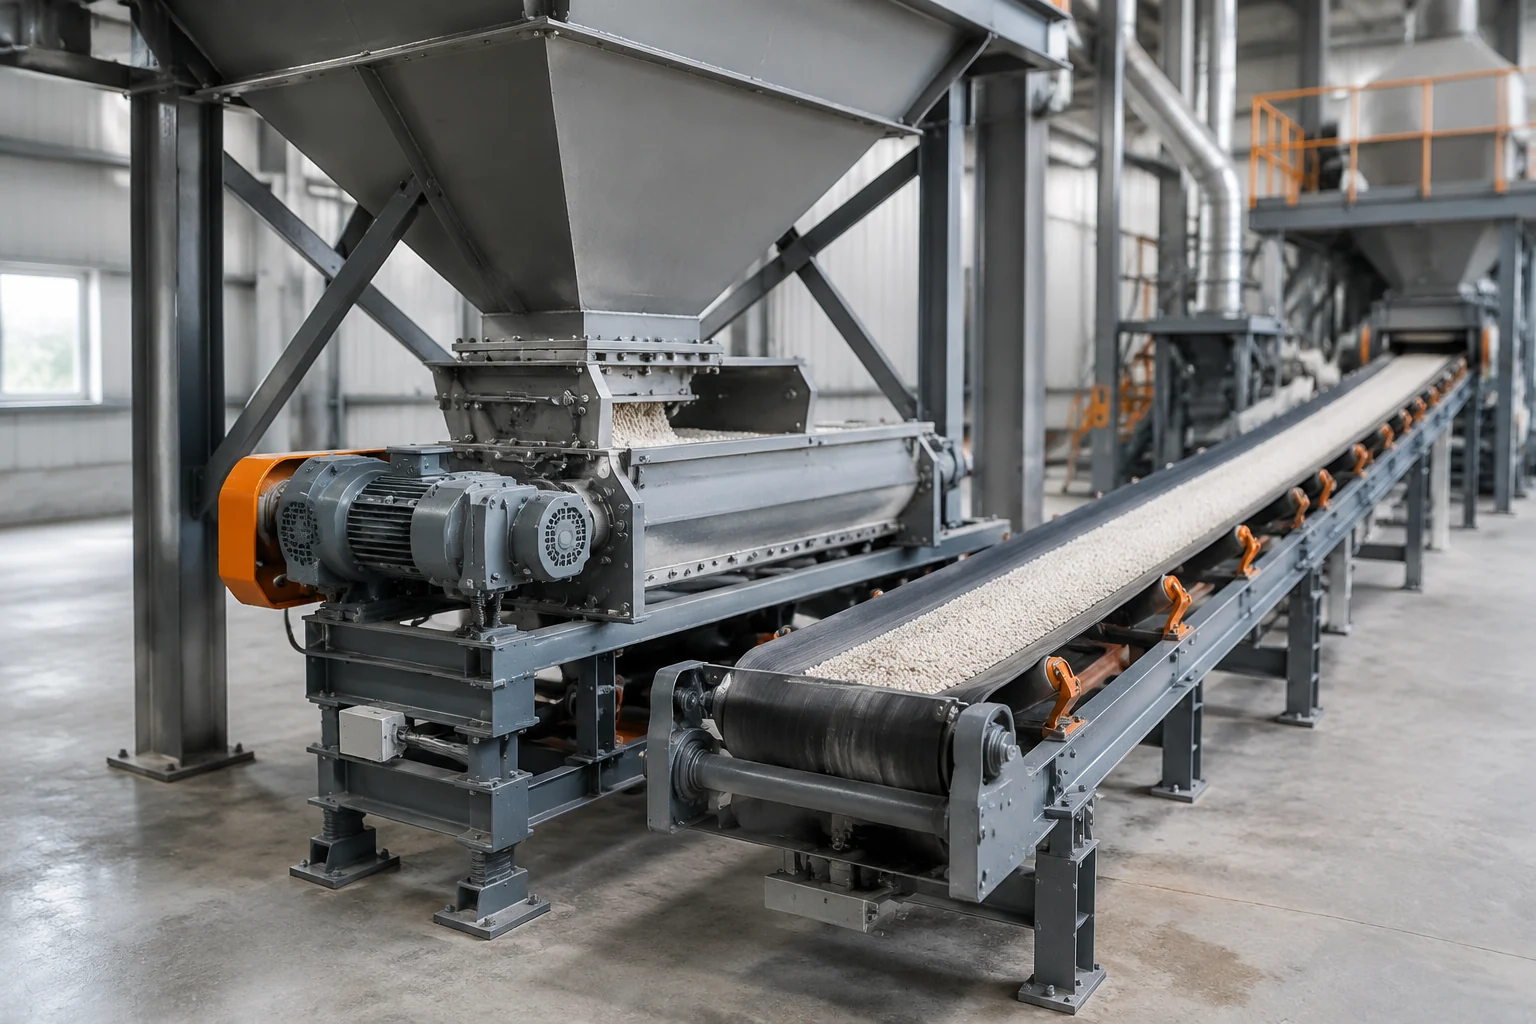
Смена материала в линии производства удобрений меняет не только состав рецепта, но и условия работы дозирующего узла. Один и тот же питатель может вести себя по-разному с гранулами, порошком, кристаллическим продуктом или смесью компонентов. Причина не обязательно связана с неисправностью оборудования: меняются насыпная плотность, склонность к сводообразованию, текучесть, влажность, форма частиц и взаимодействие материала со стенками.
Проверку подачи после замены материала следует рассматривать как последовательность инженерных вопросов. Сначала выясняют, изменился ли сам поток продукта, затем проверяют, как этот поток воспринимает механика питателя, и только после этого оценивают измерительный контур. Такой порядок позволяет не смешивать разные причины нестабильности.
Какие свойства нового материала проверяют до оценки подачи
Первый этап — не регулировка дозатора, а описание материала. Для весовых и объёмных систем важны свойства, которые определяют, насколько предсказуемо продукт перемещается через узел подачи. Производитель оборудования Coperion указывает, что на дозирование сыпучих материалов влияют сыпучесть, насыпная плотность, форма частиц, влажность, когезия и хрупкость материала. Эти параметры определяют, насколько одинаковый объём или масса проходят через питатель.
При переходе между маршрутами производства удобрений это особенно важно. В тукосмешении исходные компоненты могут иметь разные характеристики потока ещё до смешения. В сухом компактировании материал проходит через стадии, которые могут изменить структуру частиц и дальнейшее поведение при подаче. В мокрой грануляции свойства продукта зависят от предшествующих операций, поэтому признаки нестабильной подачи нельзя автоматически объяснять только дозатором. Для органических материалов дополнительно учитывают неоднородность структуры и изменение физических свойств в зависимости от подготовки сырья.
- Изменились ли размер и форма частиц, которые реально поступают в питатель?
- Отличается ли насыпная плотность новой партии от прежнего материала?
- Появилась ли склонность к налипанию, зависанию или неравномерному заполнению зоны подачи?
- Совпадает ли фактическое состояние материала с тем, под которое рассчитана настройка оборудования по технической документации?
Почему замена компонента меняет работу дозатора
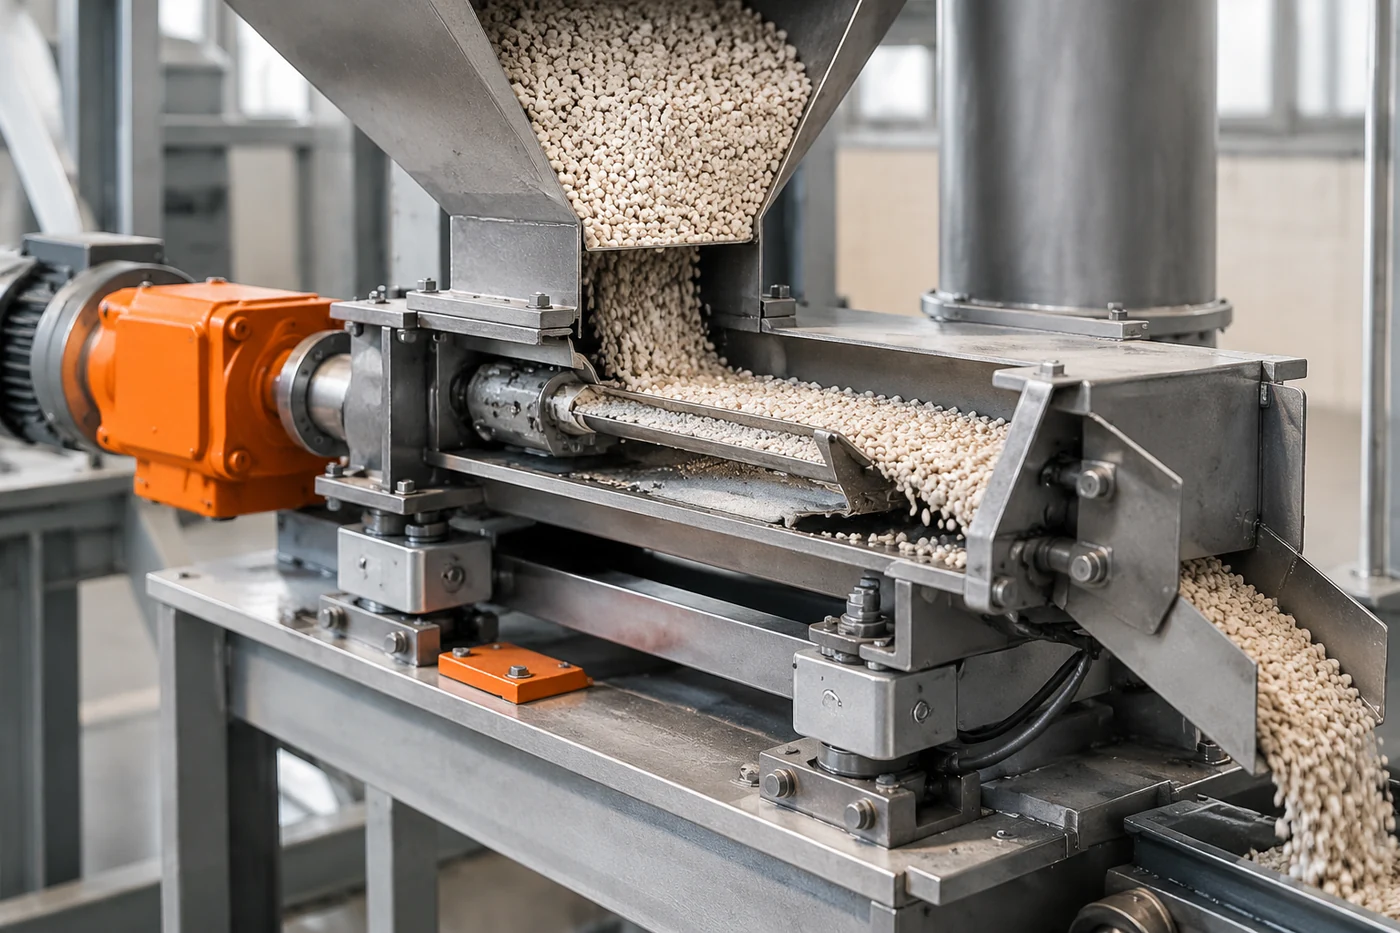
Дозатор не создаёт стабильный поток независимо от продукта. Он передаёт материал с помощью механического элемента — например, шнека, ленты или другого рабочего органа, а результат зависит от того, как продукт заполняет этот элемент и выходит из него.
Объёмная подача основана на перемещении заданного объёма материала и сама по себе не измеряет массу напрямую. Если насыпная плотность изменилась, одинаковое движение рабочего органа может дать другой массовый расход. Гравиметрическая система работает иначе: она использует весовую обратную связь и корректирует подачу по измерению массы. Однако и такой контур требует стабильных условий измерения.
Инженерная заметка. При диагностике полезно разделять два понятия: стабильность движения рабочего органа и стабильность потока материала. Дозатор может работать механически равномерно, но получать неравномерное заполнение из-за свойств продукта. И наоборот, материал может быть подходящим, но измерительная система может реагировать на внешние воздействия.
Последовательность проверки после перехода на другой материал
Практическая проверка начинается с фиксации исходных условий. Нужно определить, какой материал подавался ранее, какой используется сейчас и какие элементы системы изменились. Если менялся только компонент рецепта, это одна ситуация. Если одновременно заменялись контактные детали, изменялась геометрия загрузки или менялась схема подачи, круг возможных причин расширяется.
Далее проверяют путь материала от зоны хранения до точки выхода из питателя. Важно оценить не только сам дозирующий механизм, но и условия его заполнения. Нестабильное поступление из бункера или промежуточного оборудования может создавать колебания, которые выглядят как проблема дозирования.
Следующий этап — проверка измерения. Для весовых систем нужно учитывать, что внешняя вибрация и нестабильная подача могут влиять на показания. Поэтому сравнивают поведение системы в разных состояниях и проверяют соответствие оборудования требованиям технической документации, а не используют универсальные значения настроек.
Последовательность контроля можно представить так:
- Сравнить физические свойства нового и прежнего материала по доступным данным процесса.
- Проверить путь движения продукта до дозатора и отсутствие факторов, меняющих заполнение.
- Оценить соответствие выбранного типа подачи задаче процесса: масса или объём, непрерывный поток или периодическая загрузка.
- Проверить измерительный контур и качество обратной связи.
- Только после подтверждения причины рассматривать изменение параметров работы по техническому паспорту оборудования.
Какие элементы системы требуют внимания после изменения потока
После смены материала проверяют не отдельный узел, а всю цепочку подачи. Для ленточных весовых систем важно состояние участка, где материал располагается на ленте, потому что измерение связано с количеством продукта на движущемся элементе. Для других типов питателей принцип остаётся тем же: результат зависит от взаимодействия материала и механики.
Особое внимание требуется зонам, где меняется характер движения продукта: переходам между ёмкостями, участкам загрузки и выгрузки, местам возможного накопления материала. Причина нестабильности часто находится не в самом исполнительном механизме, а выше по потоку.
Как отличить проблему материала от проблемы измерения
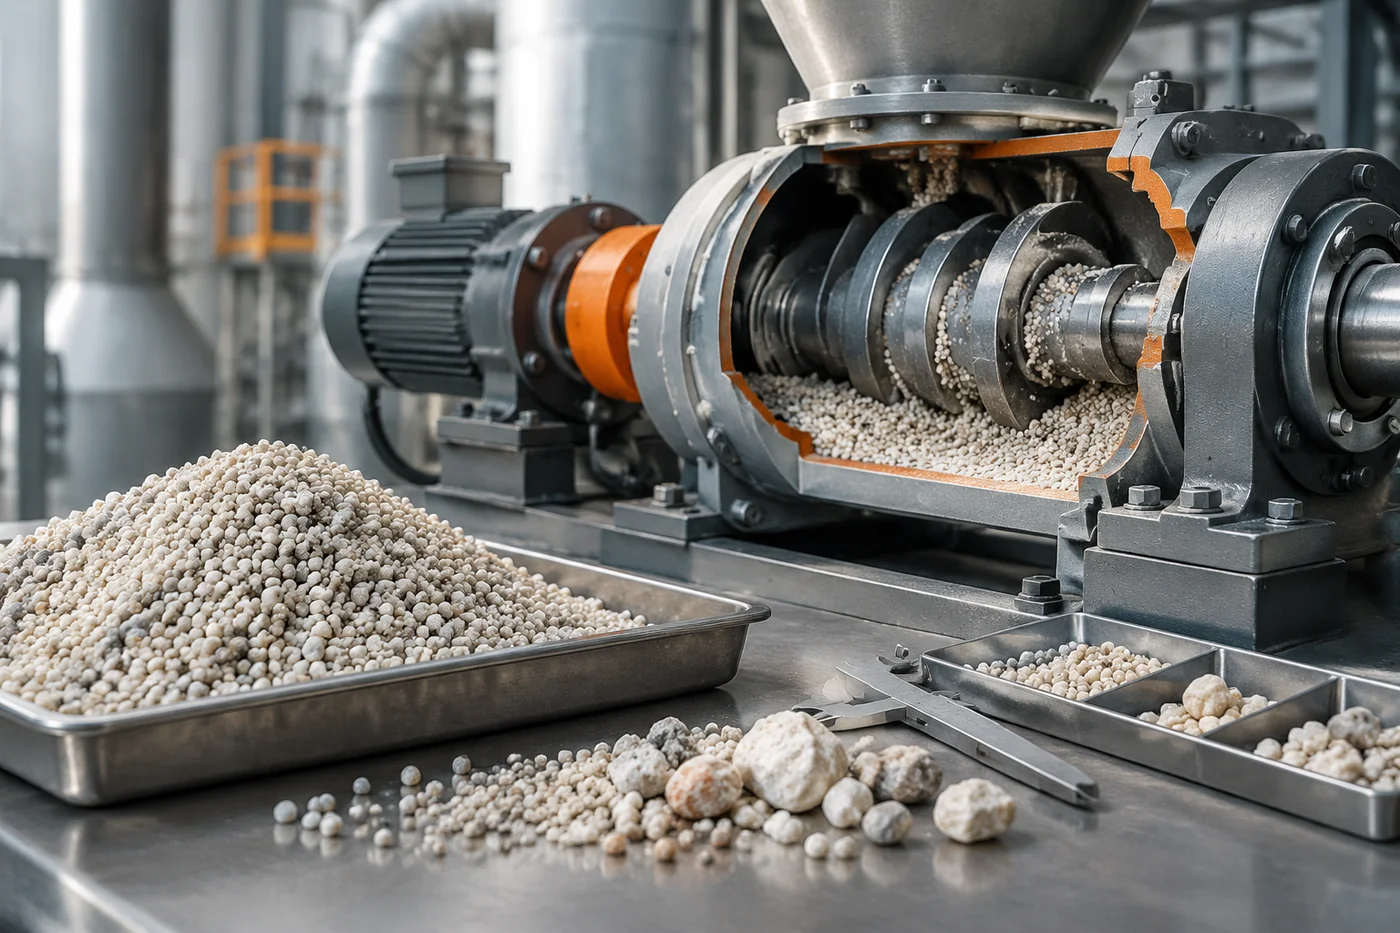
Разделение причин начинается с наблюдения за характером отклонения. Если подача меняется одновременно с изменением материала и повторяется при его использовании, сначала рассматривают свойства продукта. Если же поведение зависит от вибрации, внешних воздействий или состояния измерительного узла, необходимо проверять контур измерения.
| Признак | Возможная группа причин | Что проверяют |
|---|---|---|
| Расход меняется при том же движении рабочего органа | Свойства материала | Плотность, текучесть, заполнение зоны подачи |
| Показания колеблются при внешних воздействиях | Измерение | Условия установки, влияние вибрации, обратную связь |
| Подача нестабильна после изменения рецепта | Сочетание материала и оборудования | Совместимость потока с выбранным типом дозатора |
Эта логика применима к разным участкам производства удобрений, но не означает одинаковых причин для всех маршрутов. Подача компонентов для тукосмешения, подача материала после компактирования и транспорт продукта после грануляции решают разные технологические задачи. Поэтому выводы нужно связывать с конкретным этапом процесса.
Какие ограничения нужно учитывать при проверке
Нельзя переносить настройки одного материала на другой только потому, что оба продукта относятся к удобрениям. Даже близкие по назначению материалы могут иметь различное поведение в оборудовании. Точные допустимые нагрузки, размеры рабочих органов, интервалы проверки и параметры настройки определяются по техническому листу конкретной системы.
Также нельзя считать любой отклоняющийся расход доказательством неисправности дозатора. Инженерная диагностика требует подтверждения: сравнения данных, проверки условий работы и исключения влияния предыдущих стадий процесса. Такой подход снижает риск замены исправных компонентов или изменения параметров без понимания причины.