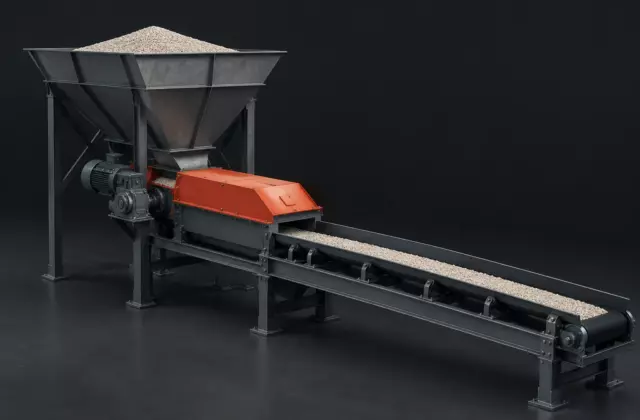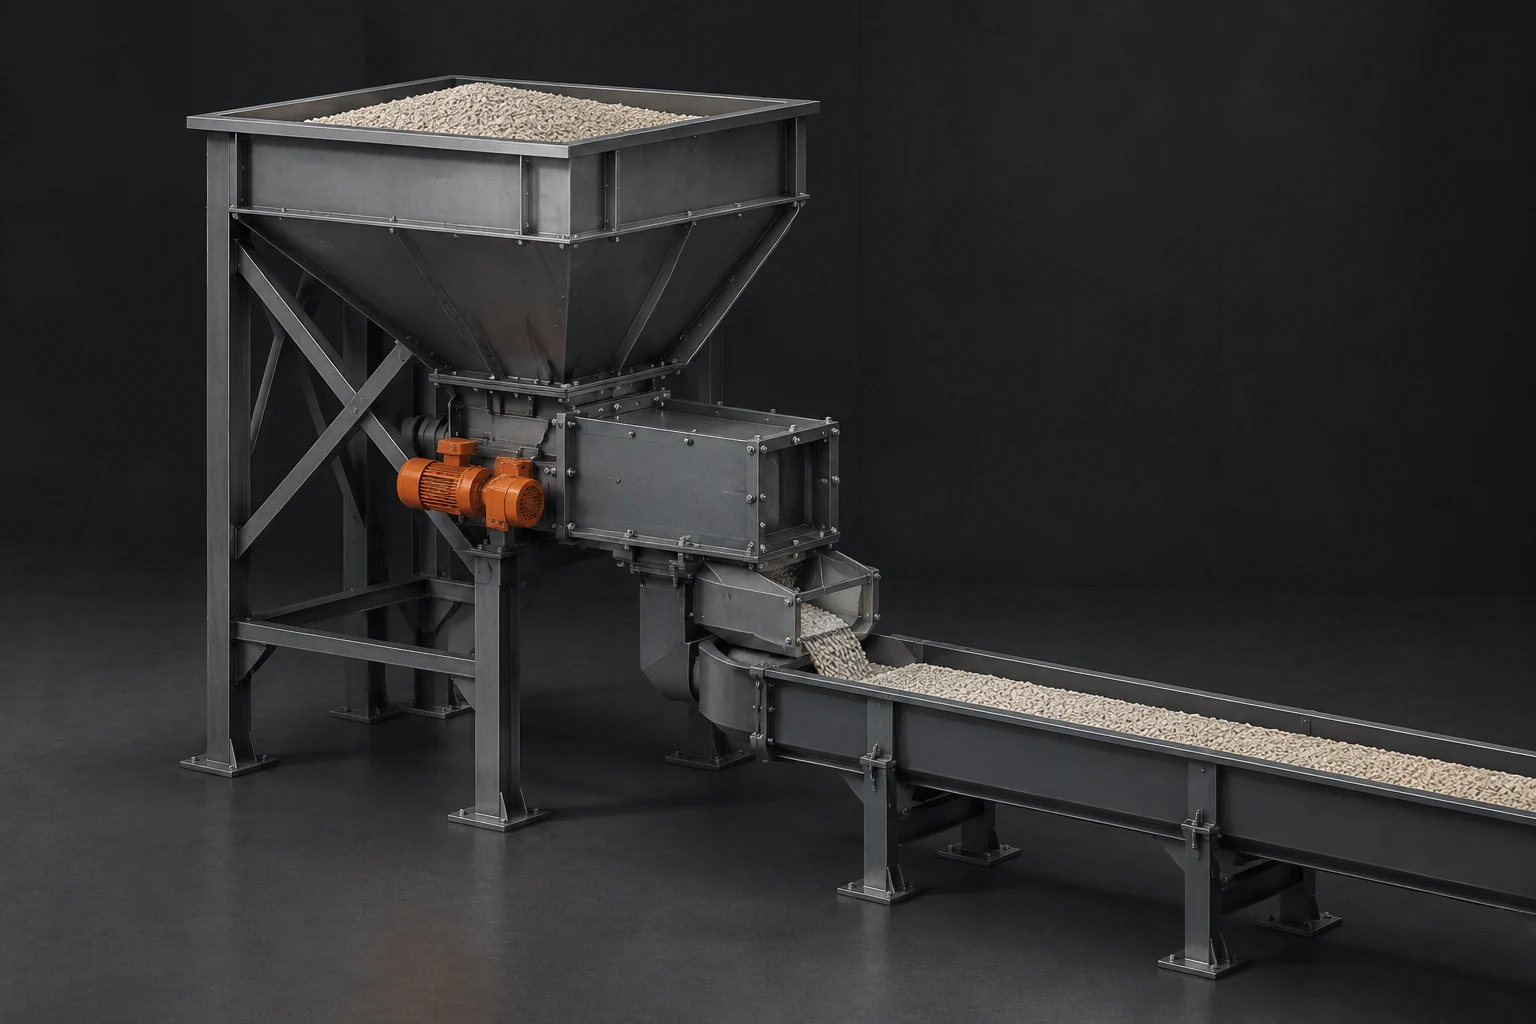
Дозирующее оборудование работает не с абстрактной массой, а с реальным потоком частиц. Один и тот же вес двух компонентов может занимать разный объём, иметь разное сопротивление движению и по-разному реагировать на вибрацию, давление столба материала или изменение влажности. Поэтому при выборе принципа подачи учитывают не только требуемую производительность, но и физическое поведение сыпучего продукта.
Почему одинаковая масса материалов подаётся по-разному
Масса является результатом измерения, а не описанием процесса движения. Например, заданная порция материала может быть получена из плотного гранулированного продукта и из более рыхлого порошка. На весах эти порции равны, но внутри бункера и канала подачи они создают разные условия.
На работу дозатора влияют насыпная плотность, размер и форма частиц, склонность к слёживанию, хрупкость и способность материала образовывать устойчивый поток. Гранулы с близкой геометрией обычно легче перемещаются равномерно, тогда как смесь мелких фракций или порошкообразный материал может менять сопротивление движению по мере заполнения оборудования.
Объёмный дозатор реагирует прежде всего на занимаемый объём материала. Если плотность продукта меняется, одинаковый объём уже не означает одинаковую массу. Весовой принцип работает иначе: система оценивает фактическую массу потока и корректирует подачу по обратной связи.
Форма частиц определяет характер потока
Частица в дозирующем тракте испытывает силы трения, давления соседних частиц и воздействия механизма подачи. Поэтому форма материала влияет на то, насколько предсказуемо он перемещается.
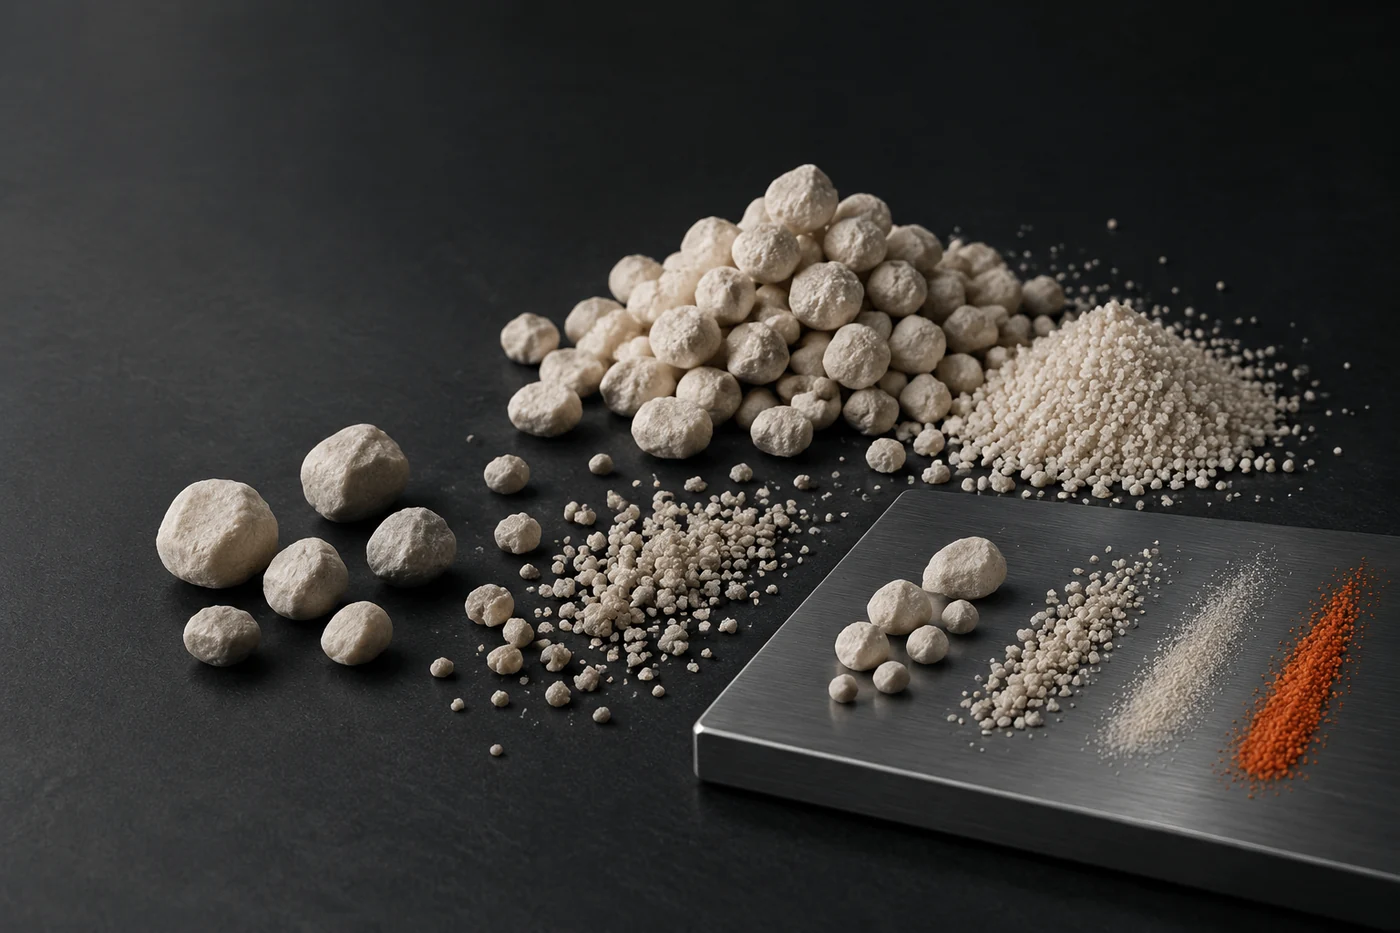
Округлые гранулы обычно имеют меньше точек зацепления между собой, чем частицы неправильной формы. Пластинчатые, игольчатые или сильно различающиеся по размеру частицы могут образовывать нестабильные зоны внутри бункера. Это проявляется не обязательно остановкой подачи, а изменением скорости потока, которое уже влияет на точность дозирования.
При оценке материала важно смотреть не только на средний размер частиц. Для оборудования имеет значение распределение фракций: наличие большого количества мелких частиц рядом с крупными меняет заполнение пространства и движение потока.
Инженерная заметка. Калибровка дозатора проверяет соответствие установленного управления фактической подаче конкретного материала. Полученные настройки нельзя автоматически переносить на другой продукт: изменение плотности, влажности или формы частиц может изменить поведение потока.
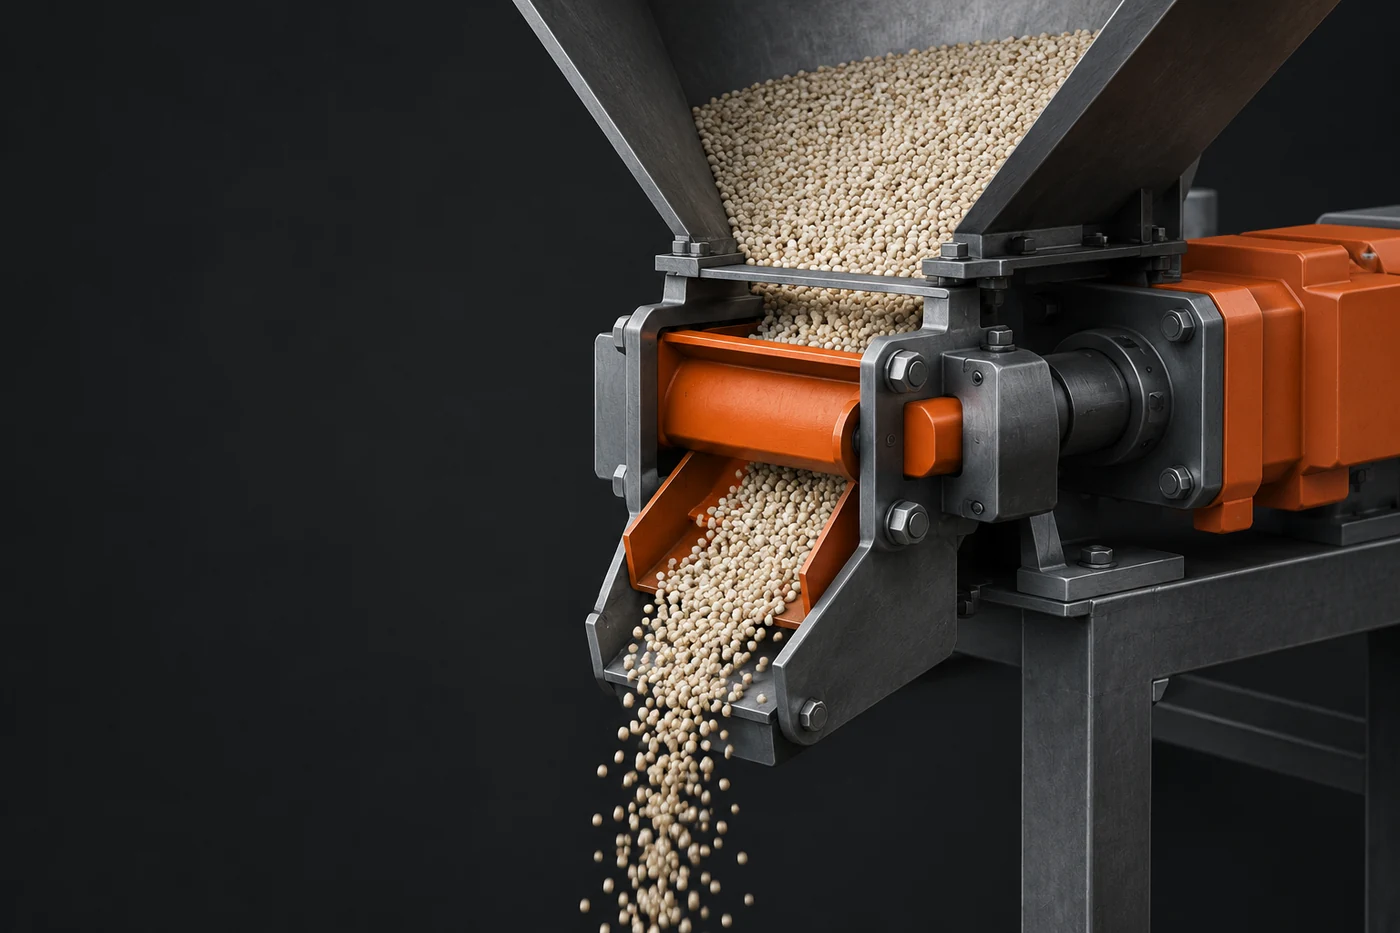
Как влажность меняет движение сыпучего материала
Влага влияет на взаимодействие частиц между собой. Даже небольшое изменение содержания влаги может увеличить сцепление мелких частиц и изменить их способность свободно перемещаться. Для порошков этот фактор обычно заметнее, чем для стабильных гранул.
При повышенной влажности материал может становиться более склонным к образованию комков и налипанию на поверхности контакта. Это изменяет заполнение рабочего органа дозатора и делает поток менее равномерным. При слишком сухом материале, наоборот, могут проявляться особенности, связанные с высокой подвижностью мелких фракций и разделением частиц.
Проверка влажности в контексте дозирования нужна не для поиска универсального допустимого значения, а для понимания причины изменения поведения продукта. Конкретные пределы и методы контроля определяют по технической документации на материал и оборудование.
Весовая и объёмная подача решают разные задачи
Выбор принципа дозирования связан с тем, какое свойство потока необходимо контролировать. Объёмная система задаёт определённое перемещение материала через рабочий орган, но сама по себе не определяет фактическую массу выходящего продукта. Такой подход может быть достаточным, если свойства материала стабильны.
Весовая подача использует измерение массы и обратную связь. Система отслеживает изменение количества материала и корректирует работу дозирующего механизма. Это позволяет компенсировать часть изменений, связанных с колебаниями плотности или потока, но не отменяет необходимости правильно подготовить оборудование и проверить условия работы.
- Для объёмного дозирования важно оценивать стабильность плотности и заполнения рабочего органа.
- Для весового дозирования важны качество измерения, устойчивость конструкции и отсутствие внешних факторов, влияющих на показания.
- Для обоих вариантов требуется проверка поведения конкретного материала, а не перенос настроек между разными продуктами.
Какие свойства проверяют перед выбором дозатора
Проверка начинается с описания материала, а не с выбора механизма. Инженерная задача состоит в том, чтобы сопоставить свойства продукта с тем, как оборудование создаёт и контролирует поток.
Обычно рассматривают несколько групп характеристик:
Насыпная плотность показывает, сколько массы находится в определённом объёме материала. Этот показатель важен для понимания поведения объёмных систем. Сыпучесть отражает способность материала перемещаться без образования устойчивых заторов. Когезия показывает склонность частиц удерживаться вместе, а хрупкость помогает оценить вероятность появления мелкой фракции при перемещении.
Дополнительно учитывают условия установки. Вибрация от соседнего оборудования, изменение уровня заполнения бункера и особенности подвода материала могут влиять на стабильность подачи. Для весовых систем внешние воздействия особенно важны, поскольку они могут создавать помехи для измерения.
Логика проверки стабильности дозирования
Диагностика начинается с разделения причин на связанные с материалом и связанные с оборудованием. Если поток меняется одновременно с изменением партии продукта, первым кандидатом для проверки становятся свойства материала. Если изменения возникают при неизменном продукте, внимание направляют на состояние системы подачи и измерения.
Практическая последовательность проверки строится вокруг нескольких вопросов:
Сохраняет ли материал одинаковую сыпучесть при разных условиях хранения? Не изменилось ли соотношение крупных и мелких частиц? Не появились ли признаки налипания или слёживания? Соответствуют ли фактические настройки оборудования текущему продукту?
При этом конкретные режимы работы, размеры узлов, интервалы контроля и допустимые нагрузки определяют только по техническим данным производителя оборудования и требованиям конкретного процесса. Универсальных значений для всех сыпучих компонентов нет.
Почему свойства материала важнее одной цифры массы
Точная подача начинается с понимания причин, которые формируют поток. Масса является конечным параметром контроля, но стабильность результата зависит от того, насколько предсказуемо материал движется через оборудование.
Поэтому два продукта с одинаковой заданной массой могут требовать разных решений: один будет стабильно работать в объёмной системе, другому потребуется постоянное измерение массы и корректировка подачи. Правильный выбор определяется не названием материала, а совокупностью его физических свойств и условиями конкретной установки.